


- Hegesztőgépek
- Hegesztőpisztolyok
- További hegesztőanyagok
- Csiszoló- és vágóanyag
- Védőfelszerelés és -ruházat
- Eszközök
- Akkus kéziszerszámok

- Akkumulátorok vezeték nélküli szerszámokhoz és töltőkhöz

- Akkumulátoros fúró- és bontókalapácsok

- Akkumulátoros fűrészek

- Akkumulátoros szegecselő gépek

- Akkumulátoros zsírzópisztolyok

- Akkumulátoros ütvecsavarozók

- Akkus csiszolók

- Akkus fúrók

- Akkus kerti felszerelések

- Akkus kompresszorok és szivattyúk

- Akkus multiszerszámok

- Akkus munkalámpák

- Akkus szerszámkészletek

- Teszterek, mérőműszerek és ellenőrző kamerák

- Vezeték nélküli extrudáló és forró olvadékpisztolyok

- Vezeték nélküli forrasztópáka

- Akkumulátorok vezeték nélküli szerszámokhoz és töltőkhöz
- Elektromos kéziszerszámok

- Kiegészítők

- Kéziszerszámok

- Marvágók

- Mágneses fúrók

- Tároló rendszerek

- lyukasztók

- Akkus kéziszerszámok
- Egyéb termékek


TIG hegesztőhuzalok rozsdamentes acélhoz - 4,0 mm
A TIG-hegesztés rozsdamentes és nagyötvözetű anyagokon precíz és kiváló minőségű hegesztési módszer, amely nem olvadó volfrámelektródát és a hegesztőfürdő védelmére védő inert gázt használ. Ez az eljárás ideális olyan anyagok hegesztésére, amelyeknél nagyfokú korrózióállóságra és bizonyos mechanikai tulajdonságok megtartására van szükség.
A rozsdamentes és nagyötvözetű anyagok jellemzői
Rozsdamentes acélok: Ezek az acélok legalább 10,5% krómot tartalmaznak, ami korrózióállóságot biztosít számukra. A leggyakoribb típusok közé tartoznak az ausztenites, ferrites, martenzites és duplex rozsdamentes acélok.
Magasan ötvözött anyagok: ezek az anyagok nagy százalékban tartalmaznak olyan ötvözőelemeket, mint a nikkel, króm, molibdén, vanádium és mások. A magasan ötvözött acélokat úgy tervezték, hogy kiválóan ellenálljanak a szélsőséges hőmérsékleteknek, a korróziónak és a mechanikai igénybevételeknek.
A rozsdamentes acélhoz való TIG-hegesztőhuzalok típusai:
| TIG-hegesztőhuzalok rozsdamentes acélhoz | |
| ER308L: | A 304 és 304L típusú rozsdamentes acélok hegesztésére használják. Az alacsony széntartalom csökkenti a karbidkorrózió kockázatát. |
| ER309L: | Alkalmas különböző típusú rozsdamentes acélok hegesztésére, valamint rozsdamentes és ötvözetlen acélok közötti kötésekhez. |
| ER316L: | A 316 és 316L típusú rozsdamentes acélok hegesztéséhez használatos, kiváló korrózióállóságot biztosít savas és kloridos környezetben. |
| ER347: | Niobiumot tartalmaz, amely stabilizálja a hegesztett fémet és megakadályozza a karbidkorróziót. Alkalmas ausztenites rozsdamentes acélok hegesztésére. |
| TIG hegesztőhuzalok magasan ötvözött anyagokhoz | |
| ERNiCrMo-3: | Nikkel-króm-molibdén ötvözetek, mint például az Inconel 625 hegesztésére használják, kiváló korrózióállóságot biztosít különböző környezetekben. |
| ERNiCr-3: | Alkalmas nikkelalapú ötvözetek, például az Inconel 600 hegesztésére. Jó ellenállást biztosít a termikus fáradási korrózióval szemben. |
| ERCuNi: | Réz-nikkel ötvözetek hegesztésére használják, amelyek kiválóan ellenállnak a tengervízzel és a korrózióval szemben. |
| ERNiFeCr-2: | Alkalmas nikkel- és vasalapú ötvözetek hegesztésére, kiváló szilárdságot és korrózióállóságot biztosít magas hőmérsékleten. |
TIG-hegesztési eljárás rozsdamentes és magasan ötvözött anyagokhoz
1. Anyag-előkészítés
Tisztítás: Az anyag felületét alaposan meg kell tisztítani az olajoktól, zsírtól, portól és oxidoktól. A kémiai tisztítás vagy a mechanikai csiszolás a felület előkészítésének gyakori módszerei.
Zsírtalanítás: Hegesztés előtt fontos eltávolítani minden zsíros szennyeződést, amely befolyásolhatja a hegesztés minőségét.
2. A hegesztőberendezés beállítása
A volfrámelektróda kiválasztása: A rozsdamentes acél és a magasan ötvözött anyagok hegesztéséhez tórium, lantán vagy cérium hozzáadásával készült elektródák alkalmasak. Az elektródának élesnek kell lennie a stabil ív biztosítása érdekében.
A megfelelőáram- és feszültségbeállítások döntő fontosságúak. Az áramnak elég nagynak kell lennie a minőségi hegesztés eléréséhez, de nem olyan nagynak, hogy az anyag túlmelegedését okozza.
3. Hegesztési folyamat
Inert gáz használata: Argon a leggyakrabban használt védőgáz. Bizonyos esetekben argon és hélium keveréke is használható a hegesztési behatolás javítása érdekében.
A megfelelő hőmérséklet fenntartása: A rozsdamentes acél és a magasan ötvözött anyagok érzékenyek a hőbevitelre, ezért fontos a hőmérséklet figyelemmel kísérése a túlmelegedés és a deformáció megelőzése érdekében.
4. Hegesztési technikák
Rövid hegesztési varratok és közbenső hűtés: A rövid hegesztési varratok használata és a hegesztett fém lehűlésének lehetővé tétele a menetek között segít minimalizálni a hőfeszültségeket és a deformációt.
Elektródavezetési technika: Fontos, hogy az elektróda és az anyag között egyenletes távolságot tartsunk, és egyenletesen mozogjunk a minőségi behatolás és a hegesztési szélesség biztosítása érdekében.
5. Befejezés
Tisztítás és passziválás: A hegesztés után a hegesztési varratot meg kell tisztítani és passziválni kell az oxidmaradványok eltávolítása és az anyag korrózióállóságának helyreállítása érdekében.
A TIG-hegesztés előnyei rozsdamentes és nagyötvözetű anyagokon
Kiváló minőségű hegesztési varratok: A TIG-módszer kiváló ellenőrzést biztosít a hegesztési folyamat felett, így a legmagasabb minőségű hegesztési varratok készíthetők.
Esztétikusan tetszetős hegesztések: A TIG hegesztések sima és tiszta hegesztések, így ideálisak olyan alkalmazásokhoz, ahol a megjelenés fontos szerepet játszik.
Sokoldalúság: A TIG-módszer vékony és vastag anyagok hegesztésére egyaránt alkalmas, így nagyon sokoldalú.
Korrózióállóság: A rozsdamentes acél és a magasan ötvözött adalékanyagok használata biztosítja, hogy a hegesztés ugyanolyan vagy jobb tulajdonságokkal rendelkezik, mint az alapanyag.
TIG hegesztési alkalmazások rozsdamentes és magasan ötvözött anyagokhoz
A rozsdamentes acél és a magasan ötvözött anyagok TIG-hegesztését az iparágak széles körében alkalmazzák:
Élelmiszer- és gyógyszeripar: tartályok, csővezetékek és berendezések gyártása és javítása, ahol a magas higiéniai és korrózióállóság elengedhetetlen.
Vegyipar és petrolkémiai ipar: reaktorok, hőcserélők és csőrendszerek gyártása, amelyeknek ellen kell állniuk az agresszív vegyi anyagoknak és a magas hőmérsékletnek.
Autóipar és hajózás: Kipufogórendszerek, üzemanyagtartályok és szerkezeti elemek gyártása, amelyek nagy szilárdságot és korrózióállóságot igényelnek.
Építőipar: Homlokzatok, korlátok és építészeti elemek, amelyek az esztétikát a tartóssággal és az időjárásállósággal ötvözik.
A rozsdamentes acél és a nagyötvözetű anyagok TIG-hegesztése olyan magasan specializált technika, amely lehetővé teszi a legmagasabb minőségű hegesztési varratok elkészítését. A megfelelő adalékanyagok használatával, a felület gondos előkészítésével és a hegesztési paraméterek pontos beállításával olyan hegesztési varratok készíthetők, amelyek megfelelnek a legmagasabb minőségi és tartóssági követelményeknek. Ez a módszer felbecsülhetetlen értékű a mechanikai szilárdság, az esztétikus megjelenés és a magas korrózióállóság kombinációját igénylő alkalmazásokban.
 Drôt TIG ALUNOX 318Si 1,2x1000mm (1.4576)
 Drôt TIG ALUNOX 318Si 2,0x1000 (1.4576)
 Drôt TIG ALUNOX 318Si 3,2x1000 (1.4576)

AWI huzal ALUNOX 318Si 4,0x1000 (1,4576)
7.348 Ft Áfával
 Drôt TIG ALUNOX 316LSi 1,0x1000mm /5kg (1.4430)
 Drôt TIG ALUNOX 316LSi 1,6x1000mm /5kg (1.4430)
 Drôt TIG ALUNOX 316LSi 2,0x1000 1.4430
 Drôt TIG ALUNOX 316LSi 2,4x1000mm /5kg (1.4430)
 Drôt TIG ALUNOX 316LSi 3,2x1000mm /5kg (1.4430)
AWI huzal ALUNOX 316LSi 4,0x1000 mm (1,4430)
7.565 Ft Áfával
 Drôt TIG ALUNOX 308LSi 1,0x1000 (1.4316)
 Drôt TIG ALUNOX 308LSi 1,2x1000 (1.4316)
 Drôt TIG ALUNOX 308LSi 1,6x1000 (1.4316)
 Drôt TIG ALUNOX 308LSi 2,0x1000 (1.4316)
 Drôt TIG ALUNOX 308LSi 2,4x1000 (1.4316)
 Drôt TIG ALUNOX 308LSi 3,2x1000 (1.4316)
AWI huzal ALUNOX 308LSi 4,0x1000 (1,4316)
7.514 Ft Áfával
 Drôt TIG BOHLER THERMANIT GE-316L 1,6x1000mm (1.4430) (69631)
 Drôt TIG BOHLER THERMANIT GE-316L 2,4x1000mm (1.4430) (69633)
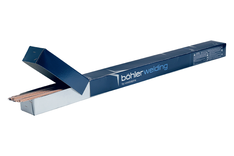 Drôt TIG BOHLER THERMANIT GE-316L 1,2x1000mm (1.4430) (32114)
TIG huzal BOHLER THERMANIT GE-316L 4,0x1000 mm (1,4430) (83655)
11.533 Ft Áfával


Népszerű termékmárkák
ZVARCENTRUM - VALTEC
A VALTEC spol. s r. o. vállalat a ZVARCENTRUM divízión keresztül a hegesztők számára – és nem csak számukra – szükséges termékek teljes választékára összpontosít. Kínálatunkban szerepel hegesztéstechnika és kiegészítők, hozag- és fogyóanyagok, vezetékes elektromos szerszámok, akkumulátoros és kéziszerszámok, valamint technikai gázok értékesítése is. Szolgáltatásaink között megtalálható a hegesztéstechnika professzionális szervizelése, szerszámok és kiegészítők szervize, valamint a technikai gázok értékesítése.
Cím
Nyitva tartás
Elérhetőségek
VALTEC spol. s r. o.
Lieskovská cesta 13
962 21 Lieskovec
Megtekintés a térképen
| Hétfő: | 7:00 - 16:00 |
| Kedd: | 7:00 - 16:00 |
| Szerda: | 7:00 - 16:00 |
| Csütörtök: | 7:00 - 16:00 |
| Péntek: | 7:00 - 16:00 |
| Szombat: | Zárt |
| Vasárnap: | Zárt |
Lieskovská cesta 13
962 21 Lieskovec





