


- Hegesztőgépek
- Hegesztőpisztolyok
- További hegesztőanyagok
- Csiszoló- és vágóanyag
- Védőfelszerelés és -ruházat
- Eszközök
- Akkus kéziszerszámok

- Akkumulátorok vezeték nélküli szerszámokhoz és töltőkhöz

- Akkumulátoros fúró- és bontókalapácsok

- Akkumulátoros fűrészek

- Akkumulátoros szegecselő gépek

- Akkumulátoros zsírzópisztolyok

- Akkumulátoros ütvecsavarozók

- Akkus csiszolók

- Akkus fúrók

- Akkus kerti felszerelések

- Akkus kompresszorok és szivattyúk

- Akkus multiszerszámok

- Akkus munkalámpák

- Akkus szerszámkészletek

- Teszterek, mérőműszerek és ellenőrző kamerák

- Vezeték nélküli extrudáló és forró olvadékpisztolyok

- Vezeték nélküli forrasztópáka

- Akkumulátorok vezeték nélküli szerszámokhoz és töltőkhöz
- Elektromos kéziszerszámok

- Kiegészítők

- Kéziszerszámok

- Marvágók

- Mágneses fúrók

- Tároló rendszerek

- lyukasztók

- Akkus kéziszerszámok
- Egyéb termékek


További hegesztési anyagok


📑Hegesztési hozaganyagok típusai és felhasználásuk
Milyen hozaganyagok léteznek a hegesztéshez?
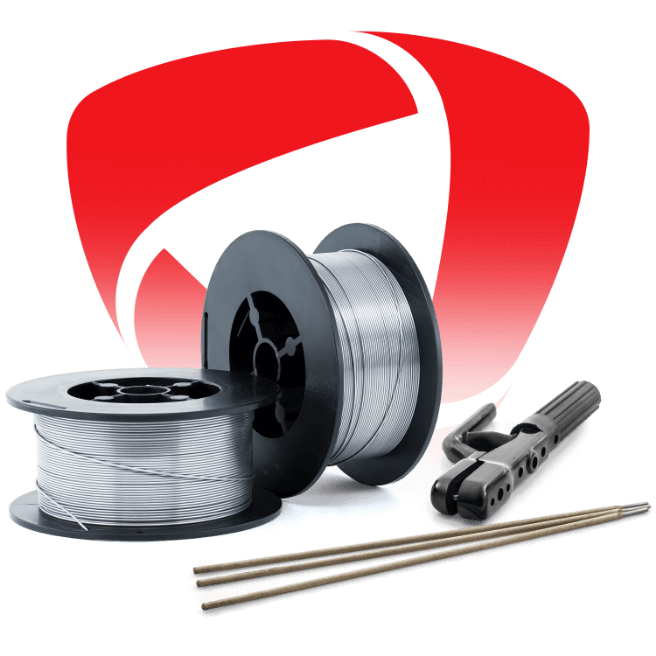
A hozaganyagokat a hegesztési eljárás és a fémhordozó típusa szerint osztályozzuk. Minden típus más technológiához, felhasználási területhez és anyaghoz készült.
Hegesztő huzalok (MIG/MAG)
A hegesztő huzalok a félautomata MIG és MAG hegesztés legfontosabb fogyóanyagai. A következő csoportokra oszthatók:
- Tömör huzalok – főként általános ipari és műhelyi alkalmazásokra alkalmasak. Stabilak, alacsony fröcsköléssel.
- Porbeles huzalok – speciális alkalmazásokhoz, például szeles környezetben vagy nagyobb teljesítménynél. Por- és tavidékanyagot tartalmaznak, és néha nem igényelnek védőgázt.
A huzalos hegesztésnél használt gázok fontos szerepet játszanak – argon és CO₂ keveréke vagy tiszta CO₂ MAG hegesztéshez, illetve tiszta argon MIG-hez. A gáz kiválasztása befolyásolja a varrat minőségét, a fröcskölést és az ív stabilitását.
Elektródás hozaganyagok (MMA)
Kézi ívhegesztésnél (MMA) bevont elektródákat használnak. A választás a varrat jellegétől és a munkakörnyezettől függ:
- Rutil elektródák – könnyen gyújthatók, általános munkákhoz alkalmasak. Esztétikus, de kevésbé tartós varratot adnak.
- Bázikus elektródák – erős és szívós varratokat biztosítanak. Repedésállók, de nehezebb velük dolgozni.
- Cellulóz elektródák – ideálisak függőleges varratokhoz és csővezetékekhez. Mélyen behatoló ívet hoznak létre, de tapasztalt hegesztőt igényelnek.
TIG hegesztő pálcák
A TIG hegesztésnél nem fogyó elektródát és kézzel adagolt hozagpálcákat használnak. A megfelelő anyag kiválasztása kulcsfontosságú:
- Alumínium (pl. ER4045, ER5356) – ideális a könnyűfémekhez és ötvözeteikhez.
- Rozsdamentes acél (pl. ER308L) – általánosan használt az élelmiszer- és vegyiparban.
- Réz, nikkel, titán – speciális ipari alkalmazásokban használatosak.
Nagy jelentősége van a pálca tisztaságának – a szennyezett anyag porozitáshoz és a varrat szilárdságának csökkenéséhez vezethet. Ezért ajánlott tanúsítvánnyal rendelkező, kiváló minőségű hozagpálcák használata.
Plazma- és lézerhegesztési hozaganyagok
A modern technológiák, mint a plazma- és a lézerhegesztés, gyakran speciális hozaganyagokat igényelnek pontos kémiai összetétellel és nagy tisztasággal.
- Ezeket az anyagokat ott használják, ahol a hegesztési varrat minőségére rendkívül nagy hangsúlyt fektetnek – a repülőgépiparban, az orvostechnikában vagy a high-tech gyártásban.
- Bár drágábbak, a befektetés megtérül olyan alkalmazásoknál, ahol nagy pontosság és hibátlanság szükséges.
⚙️Hogyan válasszuk ki a megfelelő hozaganyagot?
Mire kell figyelni a hozaganyag kiválasztásánál?
A megfelelő hozaganyag kiválasztása nemcsak az ár vagy az elérhetőség kérdése. Számos technikai és gyakorlati tényező befolyásolja, amelyek meghatározzák a hegesztési varrat végső minőségét, élettartamát, szilárdságát és megjelenését. Nézzük meg, mire kell különösen figyelni:
Milyen anyagot hegeszt?
Az első és legfontosabb lépés az alapanyag azonosítása, amelyet hegeszteni szeretne. A különböző fémek eltérő fizikai és kémiai tulajdonságokkal rendelkeznek, ezért kompatibilis hozaganyagot igényelnek.
- Acél – a hagyományos szénacél széles választékú hozaganyagot elvisel. Fontos figyelni a széntartalomra és az ötvöző elemekre.
- Alumínium – speciális alumínium pálcákat vagy huzalokat igényel (pl. ER4043, ER5356), amelyek jó beolvadást és repedésállóságot biztosítanak.
- Rozsdamentes acél – ajánlott azonos vagy nagyobb korrózióállóságú hozaganyagokat használni (pl. ER308L, ER316L).
- Egyéb fémek – réz, titán, nikkel és ötvözeteik speciális hozaganyagokat igényelnek, amelyek az adott alkalmazáshoz készültek.
Milyen szilárdságú varrat szükséges?
Az anyag kiválasztásakor figyelembe kell venni, mekkora terhelést kell a varratnak elviselnie. Nem minden varratnak kell rendkívül erősnek lennie – néha elegendő egy vizuálisan szép kötés, máskor viszont nagy erőhatásokat, rezgéseket vagy vegyi hatásokat is ki kell bírnia.
- Szerkezeti varratok – nagy szilárdságot, szívósságot és gyakran hőmérséklet-változásokkal szembeni ellenállást igényelnek. Itt bázikus elektródák vagy jó minőségű tömör huzalok ajánlottak.
- Esztétikai varratok – ott használják, ahol fontos a sima felület és a minimális fröcskölés, pl. belső terekben vagy design alkalmazásokban. Ideálisak a TIG pálcák vagy a rutil elektródák.
Használt hegesztő berendezés
Minden hegesztőgép más típusú hozaganyaggal dolgozik. Ezért fontos az eszközt a kompatibilis fogyóanyagokkal összehangolni:
- MIG/MAG hegesztők – tömör vagy porbeles huzalt használnak, amely automatikusan kerül a ívbe.
- TIG hegesztők – kézzel adagolt pálcákat igényelnek, magas tisztasággal és pontossággal.
- MMA (bevonatos elektródák) – megfelelő bevonatú elektródákat igényelnek (rutil, bázikus, cellulóz).
- Plazma- és lézerhegesztők – speciális hozaganyagokkal működnek, amelyeknek teljesen tisztának és homogénnek kell lenniük.
A hegesztés környezete
A környező tér és feltételek gyakran nagyobb hatással vannak, mint elsőre tűnik. Páratartalom, hőmérséklet, szél vagy por befolyásolhatják a hegesztés minőségét és a hozaganyag kiválasztását:
- Kültéren vagy szeles környezetben – ajánlott a saját védőgázzal rendelkező porbeles huzal vagy olyan elektródák, amelyek nem igényelnek külső gázt.
- Beltérben vagy ellenőrzött környezetben – használható a védőgázas MIG/MAG, TIG pálcák és más érzékenyebb anyagok.
- Alacsony hőmérsékleten – olyan anyagokat kell választani, amelyek nem vesztik el szívósságukat, pl. bázikus elektródák vagy fokozott hősokkállóságú ötvözetek.
Milyen tanúsítványoknak kell megfelelnie a hozaganyagnak?
Technikai, ipari és építőipari alkalmazásokban nem elég a „jól kinéző” varrat. Minőség, nyomonkövethetőség és a szabványoknak való megfelelés elengedhetetlen:
- Válasszon olyan hozaganyagokat, amelyek EN ISO 14341, EN ISO 2560, AWS, DIN és más nemzetközi szabványok szerint tanúsítottak.
- A tanúsítványok garantálják, hogy az anyag tesztelt, pontos kémiai összetételű, és megfelel a szilárdsági, ütőszívóssági és korrózióállósági követelményeknek.
- Ez különösen fontos nyomástartó edények, hidak, korlátok vagy biztonsági funkciójú szerkezetek gyártásánál.
🏭Hegesztési hozaganyagok karbantartása és tárolása
Hogyan kell helyesen tárolni a hegesztési hozaganyagokat?
A hozaganyagok, például huzalok, elektródák vagy TIG pálcák érzékenyek a külső körülményekre. Páratartalom, por, szennyeződések vagy hőmérséklet-ingadozások jelentősen befolyásolhatják a minőségüket, növelve a hegesztési hibák kockázatát. Ezért a megfelelő tárolás és kezelés alapvető a minőségi hegesztéshez – különösen akkor, ha az anyagokat nem használják fel azonnal a vásárlás után.
Védelem nedvesség és korrózió ellen
A hegesztési anyagok egyik legnagyobb ellensége a nedvesség, amely a következőket okozza:
- A felület korróziója a hozagpálcákon és huzalokon, ami a varrat porozitásához vagy az ív vezetőképességének romlásához vezethet.
- Az elektródák bevonatának nedvességfelvétele, ami azok „nedvesedését” okozza, és hegesztés közben pórusok, repedések és fröcskölés jelenhetnek meg.
Ajánlott intézkedések:
- Az elektródákat és pálcákat száraz, zárt csomagolásban vagy speciális tárolókban kell tartani, alacsony páratartalom mellett.
- Párátlanítók vagy fűtött szekrények (elektróda-szárítók) használata, különösen bázikus elektródák esetén.
- Ha az elektródák csomagolása megsérül, ajánlott azokat a gyártó előírásai szerint újraszárítani használat előtt.
Megfelelő tárolási feltételek különböző anyagtípusokhoz
Minden hozaganyag típusnak sajátos tárolási követelményei vannak:
- Elektródák (MMA): Száraz helyen, állandó hőmérsékleten (kb. 10–25 °C) kell tárolni, lehetőleg eredeti csomagolásban. A bázikus elektródák érzékenyek a levegő páratartalmára – speciális szárítást igényelnek.
- Hegesztő huzalok (MIG/MAG): Ajánlott zárt csomagolásban vagy tartályban tárolni őket. Ne tárolja nedves vagy poros környezetben, ahol felületi oxidáció veszélye áll fenn.
- TIG pálcák: Különösen érzékenyek a porra és a mechanikai sérülésekre. Tiszta műanyag csövekben, vízszintes helyzetben, korrozív anyagoktól távol kell tárolni.
- Különleges anyagok (pl. plazma-/lézerhegesztéshez): Gyakran védőfóliába vagy vákuumcsomagolásba vannak zárva – felnyitás után gyors felhasználás vagy hermetikus tárolás javasolt.
Hogyan előzhető meg a minőségromlás hosszú távú tárolás esetén?
Ha hosszú távra tervezi a hozaganyagok tárolását, fontos az alábbi elveket betartani:
- Készletforgás – mindig először a régebbi anyagokat használja fel, hogy elkerülje azok romlását.
- Az anyagok állapotának rendszeres ellenőrzése – figyelje a korrózió, lerakódások vagy deformációk jeleit.
- Védelem a mechanikai sérülések ellen – az anyagokat nem szabad leesésnek, hajlításnak vagy szakszerűtlen kezelésnek kitenni.
- Ha kétségei vannak az anyag állapotával kapcsolatban, célszerű próbahegesztést végezni vagy felvenni a kapcsolatot a gyártó műszaki támogatásával.
A helyes tárolási elvek betartásával nemcsak veszteségeket kerülhet el, hanem biztosítja a hegesztések állandó minőségét, meghosszabbítja a hegesztőszerszámok élettartamát, és minimalizálja a reklamációk vagy meghibásodások kockázatát.

MIG huzal BOHLER Thermanit 1720 1,2mm /15kg (17913)
16.314 Ft Áfával
 Elektródy BOHLER FOX CEL 4,0x350mm/9,3kg/240ks (10012)
 Elektródy BOHLER FOX CEL 2,5x300mm/3,9kg/260ks (11968)
 Elektródy BOHLER FOX CEL 3,2x350mm/9,6kg/380ks (10011)
Elektródák BOHLER FOX CEL Mo 3.2x350mm /9.6kg/380db (10011)
4.599 Ft Áfával
 Elektródy BOHLER UTP 068 HH 2,0x250mm/3,6kg/386ks (53435)
 Elektródy BOHLER UTP 068 HH 2,5x300mm/1,2kg (75664) Dry System 15
 Elektródy BOHLER UTP 068 HH 2,5x300mm/4kg/220ks (70079)
 Elektródy BOHLER UTP 068 HH 3,2x300mm/1kg/36ks (82626)
 Elektródy BOHLER UTP 068 HH 3,2x300mm/4,2kg/150ks (63945)
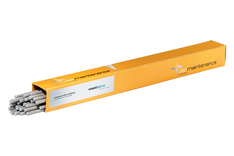 Elektródy BOHLER UTP 068 HH 4,0x350mm/5,2kg/106ks (52937)
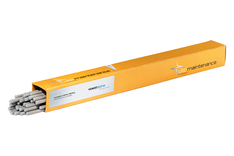 Elektródy BOHLER UTP 068 HH 5,0x400mm/6kg/70ks (52939)
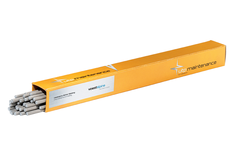 Elektródy BOHLER UTP 068 HH 3,2x300mm/1,2kg Dry System 15 (75665)
Elektródák BOHLER UTP 068 HH 2,5x300mm/3,9kg
44.767 Ft Áfával
MIG huzal BOHLER Thermanit 13/04 Si 1,2mm/15kg (13410)
12.038 Ft Áfával
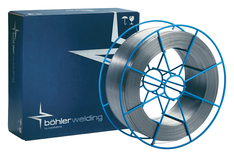 Drôt MIG BOHLER Q G 316LSi 0,8mm /15kg (72116)
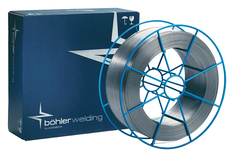 Drôt MIG BOHLER Q G 316LSi 1,0mm/15kg (72117)
MIG huzal BOHLER QG 316LSi 1,2mm/15kg (72118)
9.481 Ft Áfával
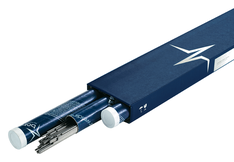 Drôt TIG BOHLER Q T 316LSi 1,6x1000mm/5kg (72120)
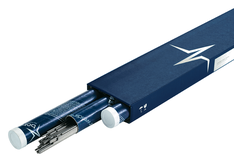 Drôt TIG BOHLER Q T 316LSi 2,0x1000mm/5kg (72121)
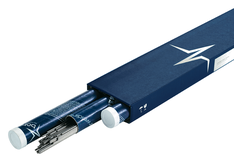 Drôt TIG BOHLER Q T 316LSi 2,4x1000mm/5kg (72122)
AWI huzal BOHLER QT 316LSi 3,2x1000mm/5kg (72123)
9.819 Ft Áfával
AWI huzal BOHLER QT 308LSi 1,6x1000mm/5kg (72101)
0 Ft
 Drôt TIG BOHLER Q T 308L 1,2x1000mm/5kg (82128)
 Drôt TIG BOHLER Q T 308L 1,6x1000mm/5kg (72093)
 Drôt TIG BOHLER Q T 308L 2,0x1000mm/5kg (72094)
 Drôt TIG BOHLER Q T 308L 2,4x1000mm/5kg (72095)
AWI huzal BOHLER QT 308L 3,2x1000mm/5kg (72096)
8.170 Ft Áfával
AWI huzal BOHLER UTP A CELSIT 712 SN 3,2x1000mm/5kg (75140)
78.883 Ft Áfával
Drôt TIG BOHLER Q T 308L 1,2x1000mm/5kg (82128)
Drôt TIG BOHLER Q T 308L 1,6x1000mm/5kg (72093)
Drôt TIG BOHLER Q T 308L 2,4x1000mm/5kg (72095)
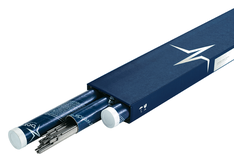 Drôt TIG BOHLER Q T 308L 3,2x1000mm/5kg (72096)
AWI huzal BOHLER QT 308L 2,0x1000mm/5kg (72094)
8.931 Ft Áfával
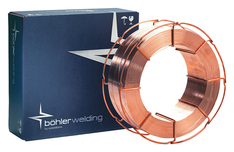
MIG huzal BOHLER EMK 8 NC 1,0mm /18kg (G4Si1) (27460) réz nélküli
1.624 Ft Áfával
 Elektródy BOHLER Q E 309L-17 3,2x350mm/4,5kg (75306)
Elektródák BOHLER QE 309L-17 2,5x300mm/3,8kg/211 db (68030)
10.651 Ft Áfával
Drôt MIG BOHLER Q G 316LSi 0,8mm /15kg (72116)
 Drôt MIG BOHLER Q G 316LSi 1,2mm/15kg (72118)
MIG huzal BOHLER QG 316LSi 1,0mm/15kg (72117)
9.652 Ft Áfával
Elektródy BOHLER UTP 068 HH 2,0x250mm/3,6kg/386ks (53435)
Elektródy BOHLER UTP 068 HH 2,5x300mm/1,2kg (75664) Dry System 15
 Elektródy BOHLER UTP 068 HH 2,5x300mm/3,9kg
Elektródy BOHLER UTP 068 HH 2,5x300mm/4kg/220ks (70079)
Elektródy BOHLER UTP 068 HH 3,2x300mm/1kg/36ks (82626)
Elektródy BOHLER UTP 068 HH 3,2x300mm/4,2kg/150ks (63945)
Elektródy BOHLER UTP 068 HH 4,0x350mm/5,2kg/106ks (52937)
Elektródy BOHLER UTP 068 HH 5,0x400mm/6kg/70ks (52939)
Elektródák BOHLER UTP 068 HH 3,2x300mm/1,2kg Dry System 15 (75665)
36.073 Ft Áfával
 Elektródy BOHLER UTP 86 FN 3,2x350mm/5,6kg/174ks (14902) (CAST NiFe)
 Elektródy BOHLER UTP 86 FN 2,5x300mm/4,5kg/255ks (14901) (CAST NiFe)
 Elektródy BOHLER UTP 86 FN 4,0x350mm/5,2kg/ 105ks (54163) (CAST NiFe)
Elektródák BOHLER UTP 86 FN 3,2x350mm/1,3kg (49398) Dry System15 (öntött NiFe)
38.554 Ft Áfával
 Elektródy BOHLER FOX CN 23/12 Mo-A 4,0x350mm/4,4kg/90ks (E309LMo-17) (10052)
 Elektródy BOHLER FOX CN 23/12 Mo-A 3,2x350mm/4,6kg/125ks (E309LMo-17) (10051)
 Elektródy BOHLER FOX CN 23/12 Mo-A 5,0x450mm/6,2kg/60ks (E309LMo-17)
Elektródák BOHLER FOX CN 23/12 Mo-A 2,5x350mm/4,2kg/195db (E309LMo-17) (11797)
17.358 Ft Áfával
Elektródy BOHLER FOX CN 23/12 Mo-A 4,0x350mm/4,4kg/90ks (E309LMo-17) (10052)
 Elektródy BOHLER FOX CN 23/12 Mo-A 2,5x350mm/4,2kg/195ks (E309LMo-17) (11797)
Elektródy BOHLER FOX CN 23/12 Mo-A 5,0x450mm/6,2kg/60ks (E309LMo-17)
Elektródák BOHLER FOX CN 23/12 Mo-A 3,2x350mm/4,6kg/125db (E309LMo-17) (10051)
16.551 Ft Áfával
Elektródák BOHLER Q E6013 RT 2,5x350mm/5kg/220db (84063) (rutil)
2.905 Ft Áfával
 Elektródy BOHLER UTP 65 2,5x250mm/3,0kg/205ks (53969) (E312-17)
 Elektródy BOHLER UTP 65 3,2x300mm/4,5kg/133ks (14824) (E312-17)
Elektródák BOHLER UTP 65 2,0x250 mm/3,1 kg/ (53609) (E312-17)
35.135 Ft Áfával
 Elektródy BOHLER FOX A 7 3,2x350mm/4,8kg/163ks (E307-15 (mod.)) (62223)
 Elektródy BOHLER FOX A 7 4,0x350mm/4,7kg/108ks (E307-15 (mod.)) 62224
 Elektródy BOHLER FOX A 7 2,5x350mm/4kg/260ks (E307-15 (mod.)) (11592)
 Elektródy BOHLER FOX A 7 3,2x350mm/5,2kg/180ks (E307-15 (mod.))
Elektródák BOHLER FOX A 7 2,5x300mm/3,7kg/260db (E307-15 (mod.)) (62222)
14.070 Ft Áfával
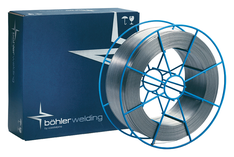 Drôt MIG BOHLER Q G 308LSi 1,0mm/15kg (1.4316) (72098)
MIG huzal BOHLER QG 308LSi 1,2mm/15kg (1.4316) (72099)
8.876 Ft Áfával
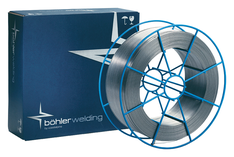 Drôt MIG BOHLER Q G 308LSi 1,2mm/15kg (1.4316) (72099)
MIG huzal BOHLER QG 308LSi 1.0mm/15kg (1.4316) (72098)
7.877 Ft Áfával
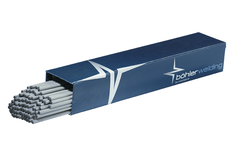 Elektródy BOHLER FOX ETI 2,5x350mm/4,5kg/220ks (11475) (rutilová)
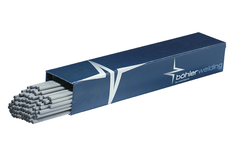 Elektródy BOHLER FOX ETI 3,2x350mm/4,7kg/140ks (11476) (rutilová)
 Elektródy BOHLER FOX ETI 4,0x450mm/6,1kg/90ks (10093) (rutilová)
 Elektródy BOHLER FOX ETI 5,0x450mm/5,8kg/55ks (10094) (rutilová)
Elektródák BOHLER FOX ETI 2.0x250mm/3.1kg/ 315 db (11472) (rutil)
5.618 Ft Áfával
 Elektródy BOHLER FOX EV 50 3,2x350mm/2,1kg/61ks (85374) (bázická) Dry System 30
 Elektródy BOHLER FOX EV 50 4,0x450mm/ (34646) (bázická) Dry System 30
 Elektródy BOHLER FOX EV 50 2,5x350mm/1,8kg/83ks (85373) (bázická) Dry System 30
 Elektródy BOHLER FOX EV 50 6,0x450mm/5,8kg/40ks (10103) (bázická)
 Elektródy BOHLER FOX EV 50 2,0x250/2,8kg/260ks (11540) (bázická)
 Elektródy BOHLER FOX EV 50 2,5x350/4,2kg/190ks (11543) (bázická)
 Elektródy BOHLER FOX EV 50 3,2x350 /4,2kg/120ks (E7018-1H4R)
 Elektródy BOHLER FOX EV 50 4,0x450mm/5,8kg/90ks (10101) (bázická)
Elektródák BOHLER FOX EV 50 5,0x450mm/5,6kg/55db (10102) (alap)
3.167 Ft Áfával


Népszerű termékmárkák
ZVARCENTRUM - VALTEC
A VALTEC spol. s r. o. vállalat a ZVARCENTRUM divízión keresztül a hegesztők számára – és nem csak számukra – szükséges termékek teljes választékára összpontosít. Kínálatunkban szerepel hegesztéstechnika és kiegészítők, hozag- és fogyóanyagok, vezetékes elektromos szerszámok, akkumulátoros és kéziszerszámok, valamint technikai gázok értékesítése is. Szolgáltatásaink között megtalálható a hegesztéstechnika professzionális szervizelése, szerszámok és kiegészítők szervize, valamint a technikai gázok értékesítése.
Cím
Nyitva tartás
Elérhetőségek
VALTEC spol. s r. o.
Lieskovská cesta 13
962 21 Lieskovec
Megtekintés a térképen
| Hétfő: | 7:00 - 16:00 |
| Kedd: | 7:00 - 16:00 |
| Szerda: | 7:00 - 16:00 |
| Csütörtök: | 7:00 - 16:00 |
| Péntek: | 7:00 - 16:00 |
| Szombat: | Zárt |
| Vasárnap: | Zárt |
Lieskovská cesta 13
962 21 Lieskovec





