Mi a teendő, ha a hegesztési varrat szakad vagy repedezik?
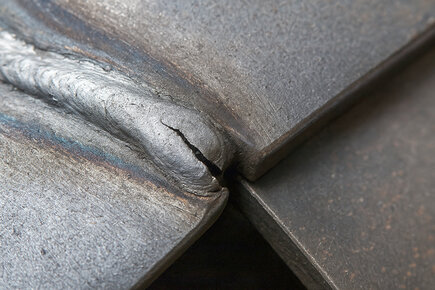
Reped vagy elválik a hegesztési varrat? Tudja meg a leggyakoribb hibákat és gyakorlati tippeket, hogyan előzze meg őket.
Ha a varrat megreped hűlés után vagy már hegesztés közben szakad, az minden hegesztő számára bosszantó probléma. A gond nemcsak esztétikai – a repedések jelentősen csökkentik a kötés szilárdságát és megbízhatóságát, egyes esetekben pedig veszélyeztethetik az egész szerkezet biztonságát is. Ebben a cikkben bemutatjuk a leggyakoribb okokat, és bevált megoldásokat kínálunk a problémák megelőzésére.
⛔️ Nem megfelelő hozaganyag vagy hibás hegesztési eljárás
- Probléma: Nem megfelelő elektróda vagy huzal használata az adott fémhez.
- Megoldás: Ellenőrizze, hogy a hozaganyag kompatibilis-e az alapanyaggal. Például nagy szilárdságú acélhoz speciális elektróda szükséges. Alumínium hegesztéséhez használjon megfelelő TIG huzalt (pl. ER4045, ER5356).
⛔️ Hibás áramerősség és haladási sebesség beállítás
- Probléma: Túl nagy vagy túl kicsi áramerősség túlhevülést vagy gyenge beolvadást okoz. Túl gyors előretolásnál nem lesz megfelelő a varrat.
- Megoldás: Ellenőrizze az áram, a feszültség és a huzaladagolás sebességének beállítását. A varrat legyen egyenletes, sima, repedésmentes az átmeneti zónákban.
⛔️ Hegesztési geometria hibája (pl. éles gyök, túl kicsi átlapolás)
- Probléma: Az éles átmeneteknél fellépő nagy feszültségkoncentráció repedésekhez vezet.
- Megoldás: Növelje a gyök hézagot, javítsa az illesztés előkészítését (pl. nagyobb leélezés). Több rétegben hegesztve kerülje az egy vastag varratot.
⛔️ Elégtelen előmelegítés és gyors lehűlés
- Probléma: Hőmérsékleti sokk – különösen kemény vagy vastag anyagoknál (öntöttvas, nagy szilárdságú acél).
- Megoldás: Melegítse elő az alapanyagot (pl. 100–300 °C acél típusától függően).
- Lassú lehűtés hegesztés után (pl. takaróval lefedve vagy kemencében).
- Kerülje a huzatot és a nedvességet hűlés közben.
⛔️ A hegesztési terület szennyeződése
- Probléma: Olaj, rozsda, festék, nedvesség vagy más szennyeződés rontja a varrat minőségét.
- Megoldás: Alapos tisztítás hegesztés előtt (csiszolás, zsírtalanítás, oxid eltávolítás).
- TIG/MIG hegesztésnél biztosítsa a védőgáz tisztaságát és a szűrők rendszeres cseréjét.
⛔️ Rossz védőgáz vagy elégtelen mennyiség
- Probléma: A védőgáz hiánya oxidációhoz és pórusképződéshez vezet, ami repedéseket okoz.
- Megoldás: Növelje a gázáramot (pl. 10–12 l/perc MIG esetén). Ellenőrizze a fúvókákat, tisztaságukat. Kerülje a huzatot – a gáz szétoszlik, a varrat védtelen marad.
⛔️ Nem megfelelő fémek hegesztése
- Probléma: Különböző hőtágulású, keménységű vagy szerkezetű anyagok (pl. réz + acél) mikrorepedéseket okozhatnak.
- Megoldás: Alkalmazzon speciális technikákat (köztes rétegek, kompatibilis ötvözetek). Ha lehetséges, válasszon homogénebb anyagpárost.
⁉️ Mit tegyünk, ha már megrepedt a varrat?
- Azonnal hagyja abba a hegesztést. A folytatás súlyosbíthatja a hibát.
- Csiszolja ki a hibás varratot legalább 10–20 mm-rel a környezetéből is.
- Újrahegesztés megfelelő beállításokkal és körülmények között.
- Ellenőrizze a varratot vizuálisan vagy NDT módszerrel (pl. kapilláris vagy ultrahangos vizsgálat).
- Ha ismétlődnek a repedések, forduljon anyagtechnológushoz vagy hegesztési szakértőhöz.
🔄 Összegzés
A varrat repedése vagy szakadása nemcsak technikai hiba – gyakran több tényező kombinációját jelzi: rossz beállítások, nem megfelelő anyagok, elégtelen előkészítés vagy hibás technika. Az alapos elemzés és megfelelő munkakörnyezet a legjobb megelőzés. Kétség esetén mindig kérjen tanácsot szakértőtől vagy a hegesztőgép forgalmazójától.