A leggyakoribb hegesztési hibák és azok elkerülése
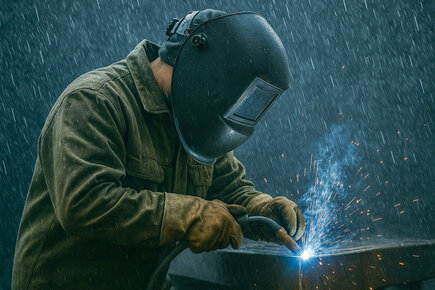
Hegesztés a különböző anyagok hő és nyomás segítségével történő egyesítésének technológiája. Még a tapasztalt hegesztők is elkövethetnek hibákat, amelyek befolyásolják a varrat minőségét. E hibák felismerése és megelőzése kulcsfontosságú a biztonságos és jó minőségű varratok eléréséhez.
💥 A hegesztőgép paramétereinek helytelen beállítása
Az áramerősség, a feszültség és a huzaladagolási sebesség helytelen beállítása különféle hegesztési hibákhoz vezethet. Fontos, hogy ezeket a paramétereket az anyag típusa és a hegesztési követelmények szerint állítsuk be.
Ajánlott beállítások különböző anyagokhoz:
| Anyag | Áram (A) | Feszültség (V) | Huzaladagolási sebesség (m/perc) |
| Acél | 150–200 | 20–25 | 1.5–2.5 |
| Alumínium | 100–150 | 18–22 | 1.0–1.8 |
| Rozsdamentes acél | 180–220 | 22–28 | 1.2–2.0 |
Megjegyzés: A megadott értékek tájékoztató jellegűek, és eltérhetnek a konkrét körülményektől és a hegesztőgép típusától függően.
🙅♂️ Nem megfelelő hegesztési technikák alkalmazása
A hegesztőpisztoly helytelen vezetése, például nem megfelelő szög vagy szabálytalan mozgás egyenetlen varratot eredményezhet. Fontos a megfelelő technika alkalmazása ezen problémák elkerülése érdekében.
Ajánlások a megfelelő hegesztési technikához:
- Pisztoly szöge: Tartsa a hegesztőpisztolyt 15° és 20° közötti szögben a varrathoz képest.
- Hegesztési sebesség: Próbáljon meg egyenletes sebességet fenntartani az egyenletes varrat érdekében.
- Pisztolyvezetés: Használjon sima és kontrollált mozdulatokat a minőségi hegesztéshez.
📉 Hegesztési hibák, amelyeket az anyag okoz
Nem megfelelő felület-előkészítés hegesztés előtt
A hegesztendő anyag felületén lévő szennyeződések, mint például az olaj, a rozsda vagy a festék, befolyásolhatják a varrat minőségét. A hegesztés előtt elengedhetetlen a felület alapos megtisztítása.
Ajánlott tisztítási módszerek hegesztés előtt:
- Mechanikai tisztítás: Használjon drótkefét vagy csiszológépet a rozsda és szennyeződések eltávolításához.
- Kémiai tisztítás: Alkalmazzon zsírtalanítót vagy speciális tisztítószereket az olaj és zsír eltávolítására.
- Homokfúvás: Nehezen hozzáférhető helyeken alkalmazzon homokfúvást a hegesztési felület tisztaságának biztosítására.
Nem megfelelő hegesztési anyagválasztás
A helytelen vagy gyenge minőségű hegesztőanyagok használata gyenge vagy hibás varratokat eredményezhet. Fontos, hogy az alapanyaggal és a hegesztési követelményekkel kompatibilis anyagokat válasszunk.
Tippek a megfelelő hegesztőanyag kiválasztásához:
- Tanácsadás beszállítóval: Dolgozzon együtt szakértőkkel a megfelelő huzalok vagy elektródák kiválasztásában.
- Sarzs ellenőrzése: Győződjön meg arról, hogy az összes hegesztőanyag azonos gyártási tételből származik a minőség következetessége érdekében.
- Anyagok tárolása: Tárolja a hegesztőanyagokat száraz helyen, és védje őket a szennyeződésektől.
📉 Hegesztőberendezés okozta hibák
Nem megfelelő karbantartás és eszközellenőrzés
A nem megfelelően működő vagy elhanyagolt berendezések különféle problémákat okozhatnak, mint például leállásokat vagy egyenetlen varratokat. A rendszeres karbantartás és ellenőrzés elengedhetetlen a gép optimális működéséhez.
Ajánlott karbantartási eljárások hegesztőberendezésekhez:
- Rendszeres ellenőrzés: Használat előtt ellenőrizze a kábelek, pisztolyok és más alkatrészek állapotát.
- Berendezés tisztítása: Távolítsa el a port és szennyeződéseket a szellőzőnyílásokról és más kritikus részekről.
- Kalibrálás: Rendszeresen ellenőrizze és állítsa be a berendezés paramétereit a gyártó előírásai szerint.
Nem megfelelő hegesztőberendezés kiválasztása
Az alacsony terhelhetőségű hegesztőberendezés kiválasztása jelentősen befolyásolhatja a hegesztés hatékonyságát és minőségét. Az ilyen berendezések hajlamosak lehetnek a túlmelegedésre hosszan tartó használat során, ami károsodáshoz és élettartam-csökkenéshez vezethet.
Ajánlások megfelelő műszaki paraméterekkel rendelkező berendezés kiválasztásához:
- Terhelhetőség (üzemi hatékonyság): Olyan berendezést válasszon, amelynek terhelhetősége megfelel a hegesztési feladatok követelményeinek. A magasabb terhelhetőség lehetővé teszi a hosszabb, megszakítás nélküli hegesztést hűtési szünetek nélkül.
- Tápfeszültség: Győződjön meg arról, hogy a berendezés kompatibilis a munkakörnyezetében elérhető feszültséggel.
- Áramerősség-tartomány: Válasszon olyan berendezést, amely biztosítja a szükséges áramerősség-tartományt a különböző alkalmazásokhoz.
- Hűtés: Ellenőrizze, hogy a berendezés hatékony levegős vagy vízhűtéssel rendelkezik-e a túlmelegedés elkerülése érdekében.
- Hordozhatóság: Ha fontos a mobilitás, vegye figyelembe a berendezés súlyát és méretét az egyszerűbb kezelés és szállítás érdekében.
⛈️ Hibák, amelyeket a környezet okoz
A munkakörnyezet kulcsszerepet játszik a hegesztés minőségében és biztonságában. Nem megfelelő körülmények egészségügyi kockázatokhoz és gyenge varratminőséghez vezethetnek.
Elégtelen szellőzés a munkaterületen
A hegesztés során veszélyes füstök és gázok keletkeznek, amelyek károsíthatják a légutakat és az általános egészségi állapotot.
A nem megfelelő szellőztetés kockázatai hegesztés közben:
- Akut hatások: Szem-, orr- és torokirritáció, hányinger, fejfájás.
- Krónikus hatások: Hosszú távú expozíció krónikus légzőszervi betegségekhez, például hörghuruthoz vagy asztmához vezethet.
- Rákkeltő hatások: A hegesztési füst egyes összetevői rákkeltőek lehetnek, és növelhetik a tüdőrák kockázatát.
Megfelelő szellőzés és légzésvédelem biztosítása:
- Helyi elszívó rendszerek (LEV): Telepítsen füstelszívó berendezéseket közvetlenül a hegesztési hely közelében.
- Általános szellőzés: Biztosítson elegendő friss levegőt a munkaterületen.
- Védőfelszerelés: Használjon megfelelő légzésvédő maszkokat vagy respirátorokat a káros gőzök elleni védelemhez.
A hőmérsékleti és éghajlati viszonyok hatása
A szélsőséges hőmérséklet és páratartalom befolyásolhatja a hegesztési folyamatot és a varrat minőségét.
Hogyan befolyásolja a hegesztési folyamatot a szélsőséges hőmérséklet és páratartalom:
- Alacsony hőmérséklet: Törékennyé teheti az anyagot, és ronthatja a hegeszthetőséget.
- Magas hőmérséklet: Növeli a deformációk kockázatát, és befolyásolja a varrat mechanikai tulajdonságait.
- Páratartalom: Hólyagosodást és egyéb hibákat okozhat a varratban.
Tippek a munkakörülmények és a hegesztési technikák alkalmazkodásához:
- Anyaghőmérséklet ellenőrzése: Hagyja, hogy az anyag elérje a szobahőmérsékletet a hegesztés előtt, így elkerülhető a hősokk.
- Hőbevitel szabályozása: Állítsa be a hegesztési paramétereket a hődeformáció minimalizálása érdekében.
- Védelem a nedvességtől: Tárolja az anyagokat és a hozzáadott anyagokat száraz helyen, és óvja őket a nedvességtől a hegesztés során.
Ezen ajánlások betartása biztonságos és hatékony munkakörnyezetet biztosít a hegesztés során, ami jobb varratminőséget és a dolgozók egészségének védelmét eredményezi.
⚠️ Környezeti tényezők által okozott hegesztési hibák:
| Hiba | Ok (külső hatás) | Hatás a varratra |
| Pórusosság a varratban | Huzat, szél, páratartalom | Buborékok, gyenge varrat, repedések kialakulása |
| Oxidáció (TIG varrat elszíneződése) | Nem megfelelő gázvédelem a huzat vagy szél miatt | Törékeny, porózus varrat, csökkent korrózióállóság |
| Repedések (főként hidegrepedés) | Alacsony környezeti hőmérséklet, gyors lehűlés | Törékeny varrat, szerkezeti hibák |
| Inklúziók (szennyeződések) | Poros vagy szennyezett környezet, szennyezett anyagfelület | Belső hibák, csökkent szilárdság |
| Nem megfelelő beolvadás | Hideg anyag, kondenzáció | Nem megfelelő behatolás, gyenge kötés |
| Csökkent látási viszonyok a hegesztési területen | Közvetlen napfény vagy gyenge megvilágítás | Technikai hibák, pontatlan pisztolyvezetés |
| Véletlenszerű ívkihunyás | Erős szél, hőmérséklet- vagy feszültségingadozás | Szabálytalan varrat, behatolási problémák |
| Hegesztés utáni korrózió | Párás vagy sós környezetben végzett hegesztés (pl. tengerparton) | Gyors varratromlás, különösen rozsdamentes acélnál |