A hegesztőégő használatában előforduló leggyakoribb hibák
Még ha kiváló minőségű hegesztőpisztolya van is, a nem megfelelő használat vagy az elhanyagolt karbantartás különféle problémákhoz vezethet munka közben. Nézzük meg a leggyakoribb hibákat, amelyekkel a hegesztők szembesülnek, és hogyan lehet ezeket elkerülni.
Milyen problémák merülhetnek fel hegesztés közben?
Huzal elakadása a pisztolyban
Tünetek: szakadozó ív, szabálytalan huzaladagolás, rángatózó pisztoly a hegesztő kezében.
Leggyakoribb okok:
- Szennyezett vagy sérült huzalvezető – fémforgács, rozsda vagy deformációk fokozzák a súrlódást.
- Kopott kontaktcsúcs – ovális lyuk lassítja a huzalt.
- Nem megfelelő görgőfeszítés – a huzal „madárfészekké” csavarodik.
- Gyenge minőségű vagy rozsdás huzal – a felület porosodik, és eltömíti a vezetőt.
Megelőzés és megoldás:
- Minden műszak után fújd ki a huzalvezetőt sűrített levegővel, vagy cseréld 150 kg huzal után.
- Alumíniumhoz és rozsdamentes acélhoz mindig teflonos huzalvezetőt használj; acélhoz elegendő a minőségi acélspirál.
- Állítsd be a görgők nyomását úgy, hogy a huzal ne lapuljon el – teszt: ujjal megállítható legyen a huzal deformáció nélkül.
- A tekercseket száraz helyen tárold; rozsdás huzalt inkább selejtezz ki.
Rossz minőségű varrat a hibás hegesztőpisztoly miatt
Jellemzők: pórusok, repedések, csúnya felület, túlzott fröcskölés.
Leggyakoribb okok:
- Nem megfelelően méretezett pisztoly – hobbi pisztoly ipari áram mellett túlmelegszik, torzul a nyakgeometria és megszűnik a gázárnyékolás.
- Gázszivárgások – sérült O-gyűrűk, repedt tömlők vagy kilazult menetek.
- Olcsó vagy nem eredeti kopóalkatrészek – gyenge minőségű sárgaréz ötvözetek rossz áram- és hővezetők.
Megelőzés és megoldás:
- Válasszon legalább 20%-kal nagyobb teljesítményű hegesztőpisztolyt, mint a megszokott munkafeszültség.
- Hetente ellenőrizze a csatlakozások tömítettségét szappanos vízzel.
- Fektessen be eredeti CuCrZr csúcsokba és fúvókákba – hosszabb élettartamúak és stabil ívet biztosítanak.
Helytelen áram- és gázbeállítás
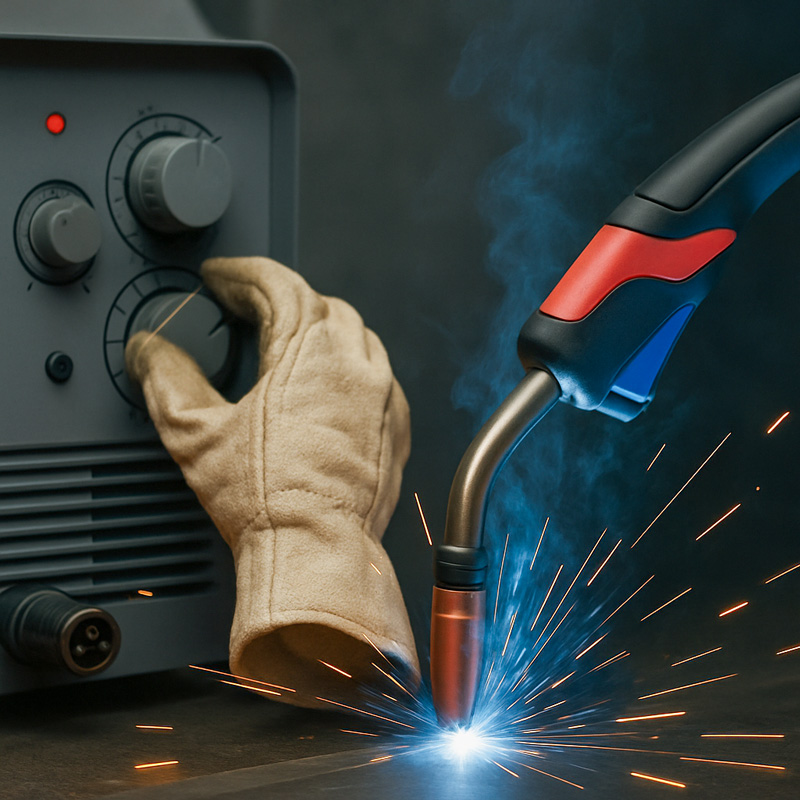
Tünetek: elégtelen beolvadás, megégett szélek, pórusok, túlzott fröcskölés.
Tipikus hibák:
- Túl alacsony áramerősség – a varrat a felszínen ül, gyenge kötés.
- Túl magas áramerősség – az anyag kiég, a szélek eldeformálódnak.
- Elégtelen gázáramlás – oxigén kerül a fürdőbe.
- Túl nagy gázáramlás – örvénylés jön létre, amely légkört von be az ívbe.
Megelőzés és megoldások:
- Tartsa be a táblázatértékeket: például Ø 1 mm-es acélhuzal esetén 90–120 A és 8–12 l/perc argon/CO₂ a jellemző.
- Vékony lemezekhez használja a „szinergia” vagy impulzus funkciót, amely optimalizálja az áramot és a feszültséget.
- Alumínium esetén válasszon 10–15%-kal nagyobb gázáramot és rövidebb fúvókát, hogy jobban védje az olvadékot.
A fúvóka sérülése és hatása a hegesztésre
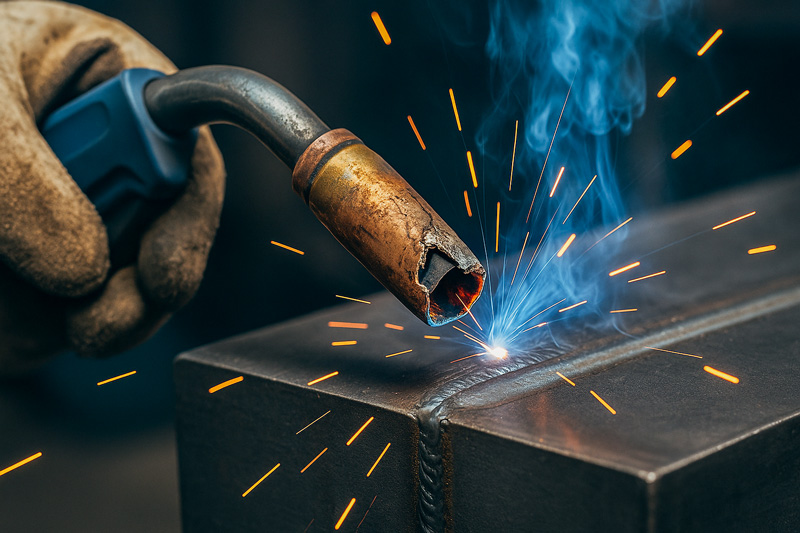
Tünetek: egyenetlen védőgáz, fröccsenéskúp a fúvókán, szikrázás az anyaggal való érintkezéskor.
Leggyakoribb okok:
- Fúvókára tapadt fémfröccsenés – megváltoztatja a gázáramlást és szűkíti a nyílást.
- Túlmelegedés – a fúvóka deformálódik vagy megreped.
- Mechanikai ütések – az elhajlott fúvóka nem vezeti koaxiálisan a gázt.
Megelőzés és megoldások:
- Minden műszak után sárgaréz kefével tisztítsa meg, majd használjon fröccsenésgátló spray-t.
- 250 A feletti áramnál használjon vastag falú, vízhűtéses fúvókát.
- A pisztolyt függőleges helyzetben tárolja, hogy ne ütközzön az asztalhoz a fúvóka.
Fontos ajánlások a végére
- Tartsa be a karbantartási ütemtervet – a rendszeres tisztítás és a kopóalkatrészek cseréje olcsóbb, mint az egész pisztolyrendszer javítása.
- Képezze ki a kezelőket – a hibák többsége a helytelen áram-, gáz- és görgőnyomás-beállításokból fakad.
- Figyelje a vizuális és akusztikus jeleket – az ív hangjának megváltozása, gázszivárgás vagy a huzal rángatása korai figyelmeztetések, amelyeket nem szabad figyelmen kívül hagyni.
A megfelelően beállított, karbantartott és a terheléshez illő pisztoly tiszta varratokat, nagyobb termelékenységet és alacsony üzemeltetési költségeket biztosít.