


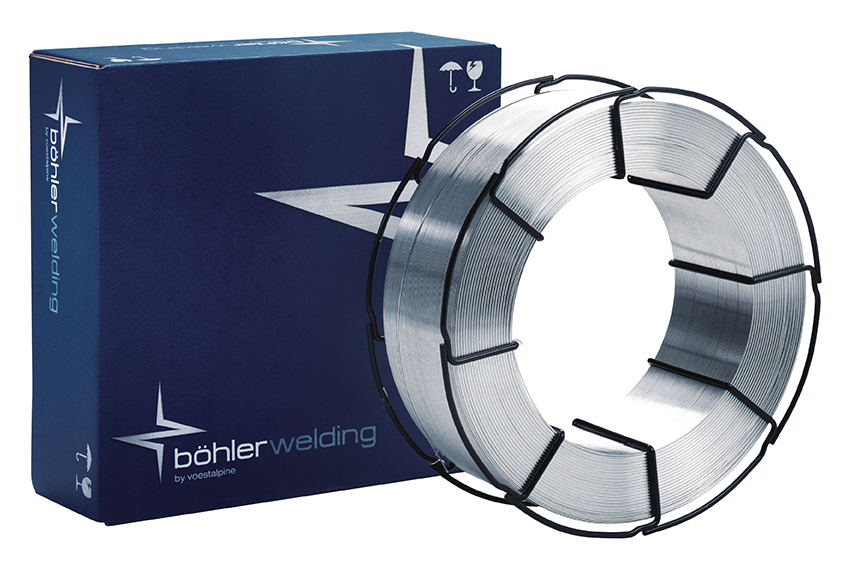
MIG huzal BOHLER Thermanit X 1.0/15kg (ER307LSi) 70776
Tanácsra van szüksége?
MIG huzal BOHLER Thermanit X 1.0/15kg (ER307LSi) 70776
 Drôt MIG BOHLER Thermanit X 0,8mm/15kg (ER307 mod.) (53189)
11.725 Ft Áfával
 Drôt MIG BOHLER Thermanit X 1,0mm/15kg (ER307LSi) 70776
7.640 Ft Áfával
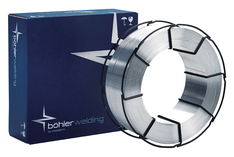 Drôt MIG BOHLER Thermanit X 1,2mm/15kg (ER307LSi) (72480)
8.876 Ft Áfával
7.640 Ft Áfával

BÖHLER Thermanit X MIG drót 1,0 mm / 15 kg (G 18 8 Mn / ER307 mod.) – 70776
A BÖHLER Thermanit X egy nagyötvözetű austenitös tömtt hegesztődrót, amelyet különböző acélok és nagyszilárdságú szerkezeti anyagok MAG hegesztésére, valamint nagy szívasságú felhordási rétegek létrehozására terveztek. Megfelel az EN ISO 14343-A: G 18 8 Mn és az AWS A5.9: ER307(mod.) osztályozásnak, anyagjelzése 1.4370.
A króm, nikkel és mangán magas tartalma nagy nyújthatóságú, szívas és a repedésekkel szemben ellenálló austenitös hegesztésemanyagot eredményez. A drót különösen alkalmas az alapanyagok igénycsínáló kombinációjához, ahol a szokványos hegesztődrótok alkalmazása problémás lehet. Alkalmazható ötvözetlen és alacsonyan ötvözött acélok austenitös rozsdamentes acélokkal való kapcsolásánál, mangánacélok, nemesített acélok és páncéllemezek hegesztésénél, valamint felhordás előtt közbetétrétegek kialakításánál.
A Thermanit X alkalmas austenitös és ferritös acélok közötti átmeneti hegesztési kötések készítésére, amelyeknél az ilyen heterogén kötések ajánlott maximális üzemi hőmérséklete 300 °C. A hegesztésemanyag akár 850 °Cig mutat ellenállást a pattogzással szemben, azonban 500 °C feletti hőmérsékleten kénes füstgázos környezetben nem rendelkezik megfelelő ellenállással. Heterogén acélok hegesztésekor szükséges szabályozni a hőbevitelt, hogy korlátozzák a rideg martenzitikus átmeneti zónák kialakulását.
Hegesztéshez az EN ISO 14175 szerint M1, M2 és M31 csoportú védőgázok és egyenáramú hegesztési áram drótpólus pozitív polaritással DC+ használandó. A védőgáz konkrét összetételét és a hegesztési paramétereket a hegesztett anyagkombináció és a technológiai folyamat határozza meg.
Az 1,0 mm átmérőjű drót alkalmas a precíz és szabályozott hegesztésre, javításokra és felhordásra. A termék 15 kg-os tekercsen érkezik, és professzionális felhasználásra készült a gépészetben, javítóműhelyekben, az energetikában, az ipari karbantartásban, valamint speciális acélszerkezetek gyártásában.
Főbb előnyök:
- Nagyötvözetű austenitös hegesztődrót BÖHLER Thermanit X
- Osztályozás G 18 8 Mn / ER307(mod.)
- Anyagjelzés 1.4370
- Alkalmas különböző acélfajtások hegesztésére
- Lehetővé teszi a ferritös és austenitös anyagok összekapcsolását
- Az austenitös hegesztésemanyag nagy nyújthatósága és szívassága
- Kiváló ellenállóképesség a hegesztési repedések kialakulásával szemben
- Alkalmas nagyszilárdságú és nemesített acélok hegesztésére
- Lehetőség mangánacélok hegesztésénél való alkalmazásra
- Alkalmas páncéllemezekre és igénycsínáló javítási munkákra
- Alkalmazható szívas közbetétrétegek kialakítására felhordásnál
- Pattogzásmentesség 850 °Cig
- Austenit-ferrit átmeneti kötések ajánlott 300 °Cig terjedő üzemelési hőmérséklettel
- M1, M2 és M31 típusú védőgázok használati lehetősége
- Hegesztés egyenárammal DC+
- 1,0 mm átmérő, amely alkalmas szabályozott hegesztéshez és felhordáshoz
- Professzionális kiszerelés 15 kg tekercsen
Besorolás:
| Szabvány / megjelölés | Osztályzat |
|---|---|
| EN ISO 14343-A | G 18 8 Mn |
| AWS A5.9 / SFA-5.9 | ER307(mod.) |
| Anyagszám | 1.4370 |
| Kereskedelmi megnevezés | BÖHLER Thermanit X |
| Hegeszabanyag típusa | Magasötvözetű austenit Cr-Ni-Mn |
| Hegesztési folyamat | MAG (135) |
| Polaritás | DC+ |
Kémiai összetétel:
| Vegyi elem | Jellemző tartalom (%) |
|---|---|
| Szén (C) | 0,08 |
| Szilícium (Si) | 0,80 |
| Mangán (Mn) | 7,00 |
| Króm (Cr) | 19,00 |
| Nikkel (Ni) | 9,00 |
| Vas (Fe) | Maradék |
A Thermanit X hegesztődrót jellemző kémiai összetétele a BÖHLER műszaki adatai alapján. Az értékek nem tükröznek egy konkrét gyártási tétel kémiai elemzését.
Mechanikai tulajdonságok:
| Mechanikai tulajdonság | Referenciaérték |
|---|---|
| Szilárdsághatár Rp0,2 | 370 MPa |
| Rp1,0 folyáshatár | 400 MPa |
| Szakítószilárdság Rm | 600 MPa |
| Nyúlás A5 | 35 % |
| Ütvésszilárdság KV (+20 °C) | 100 J |
A tiszta hegesztési fém referenciamechanikai tulajdonságai a termék műszaki dokumentációja alapján. A tényleges értékek az alkalmazott hegesztési körülményektől és a konkrét gyártási téttől függenek.
Tanácsra van szüksége?
Alternatív áruk
MIG huzal BOHLER Thermanit X 1,2/15kg (ER307LSi) (70824)
8.271 Ft Áfával
Drôt MIG BOHLER Thermanit X 0,8mm/15kg (ER307 mod.) (53189)
11.725 Ft Áfával
Drôt MIG BOHLER Thermanit X 1,0mm/15kg (ER307LSi) 70776
7.640 Ft Áfával
MIG huzal BOHLER Thermanit X 1,2mm/15kg (ER307LSi) (72480)
8.876 Ft Áfával
MIG huzal BOHLER Thermanit X 1,6/15kg (ER307LSi) (72481)
10.348 Ft Áfával
Huzal MIG STAVINOX ER 307Si 0,8mm/15kg (1.4370) BS300
3.278 Ft Áfával
MIG huzal STAVINOX ER 307Si 1,0mm/15kg (1.4370) BS300
3.202 Ft Áfával
MIG huzal STAVINOX ER 307Si 1,2mm/15kg (1.4370) BS300
3.177 Ft Áfával
Tanácsra van szüksége?


Lieskovská cesta 13
962 21 Lieskovec





